

文章目录
一、一条钢卷包装线,卡在最后一道工序
二、人工捆扎的三个真实成本
三、改造方案:把四个工位连成一条线
四、改造现场:从安装调试到稳定运行
五、改造前后的变化
六、哪些企业该考虑这条线
七、结语
一、一条钢卷包装线,卡在最后一道工序
在钢卷生产里,轧制、退火、纵剪这些前端工序的自动化程度已经很高,但到了成品包装这一环,不少工厂仍靠人工完成——几个工人围着钢卷缠膜、捆扎、贴标,一卷下来十几分钟,遇上大卷或批量出货,包装段就成了整条产线的堵点。
步惠机械近期完成的一条钢卷包装线改造,就是从这个"最后一道工序"切入的。改造对象是一家中型的冷轧钢卷企业,原有包装完全依赖人工,产能瓶颈明显。本文以这条线的改造过程为线索,拆解自动化改造到底改了什么、效果如何。
二、人工捆扎的三个真实成本
在讨论自动化之前,先算清人工包装的账。这条线改造前,包装段的成本主要压在三处:
一是用工。 单班包装需要 4 到 6 人轮转,三班倒下来就是十几人的固定配置。招工难、人员流动大,是这类重复性岗位的通病。
二是效率不稳。 人工缠膜的松紧、圈数、搭接宽度全凭手感,速度快慢也随人员状态和班次波动。赶上交货集中的时候,包装段跟不上,前端生产的成品只能堆在车间等。
三是损耗。 缠膜不到位导致钢卷边缘在运输中受潮、划伤,是索赔和返工的高发原因。这类隐性损失,往往比人工工资更可观。
三、改造方案:把四个工位连成一条线
改造的核心思路,是把原本分散的四个包装工位——上料、缠膜、捆扎、下料——用输送线串起来,由 PLC 统一控制,实现钢卷从上料到打包完成的连续流转。
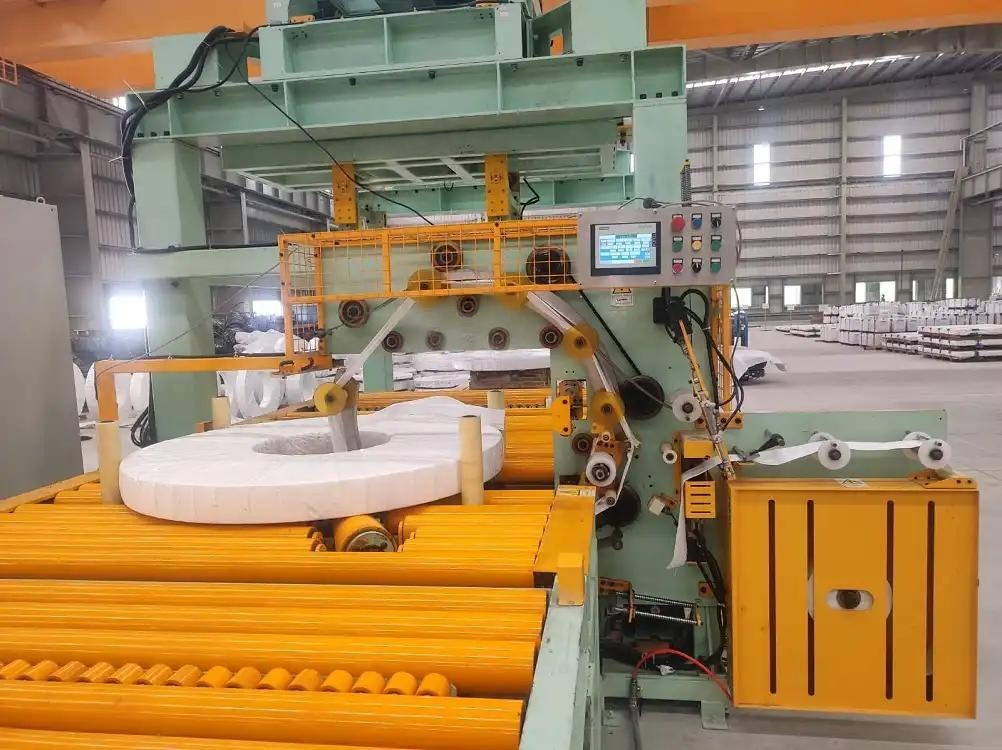
具体配置上,这条线包含:
- 上料与输送:辊道输送线承接来料,按节拍将钢卷送入各工位,无需人工搬运;
- 缠绕主机:完成钢卷的轴向与径向缠膜,膜架自动升降,圈数和张力参数可按卷材规格设定;
- 捆扎单元:自动完成周向捆扎,替代人工打带;
- 下料与堆垛:包装完成的钢卷经输送线送至下料位,由翻垛机构整齐码放。
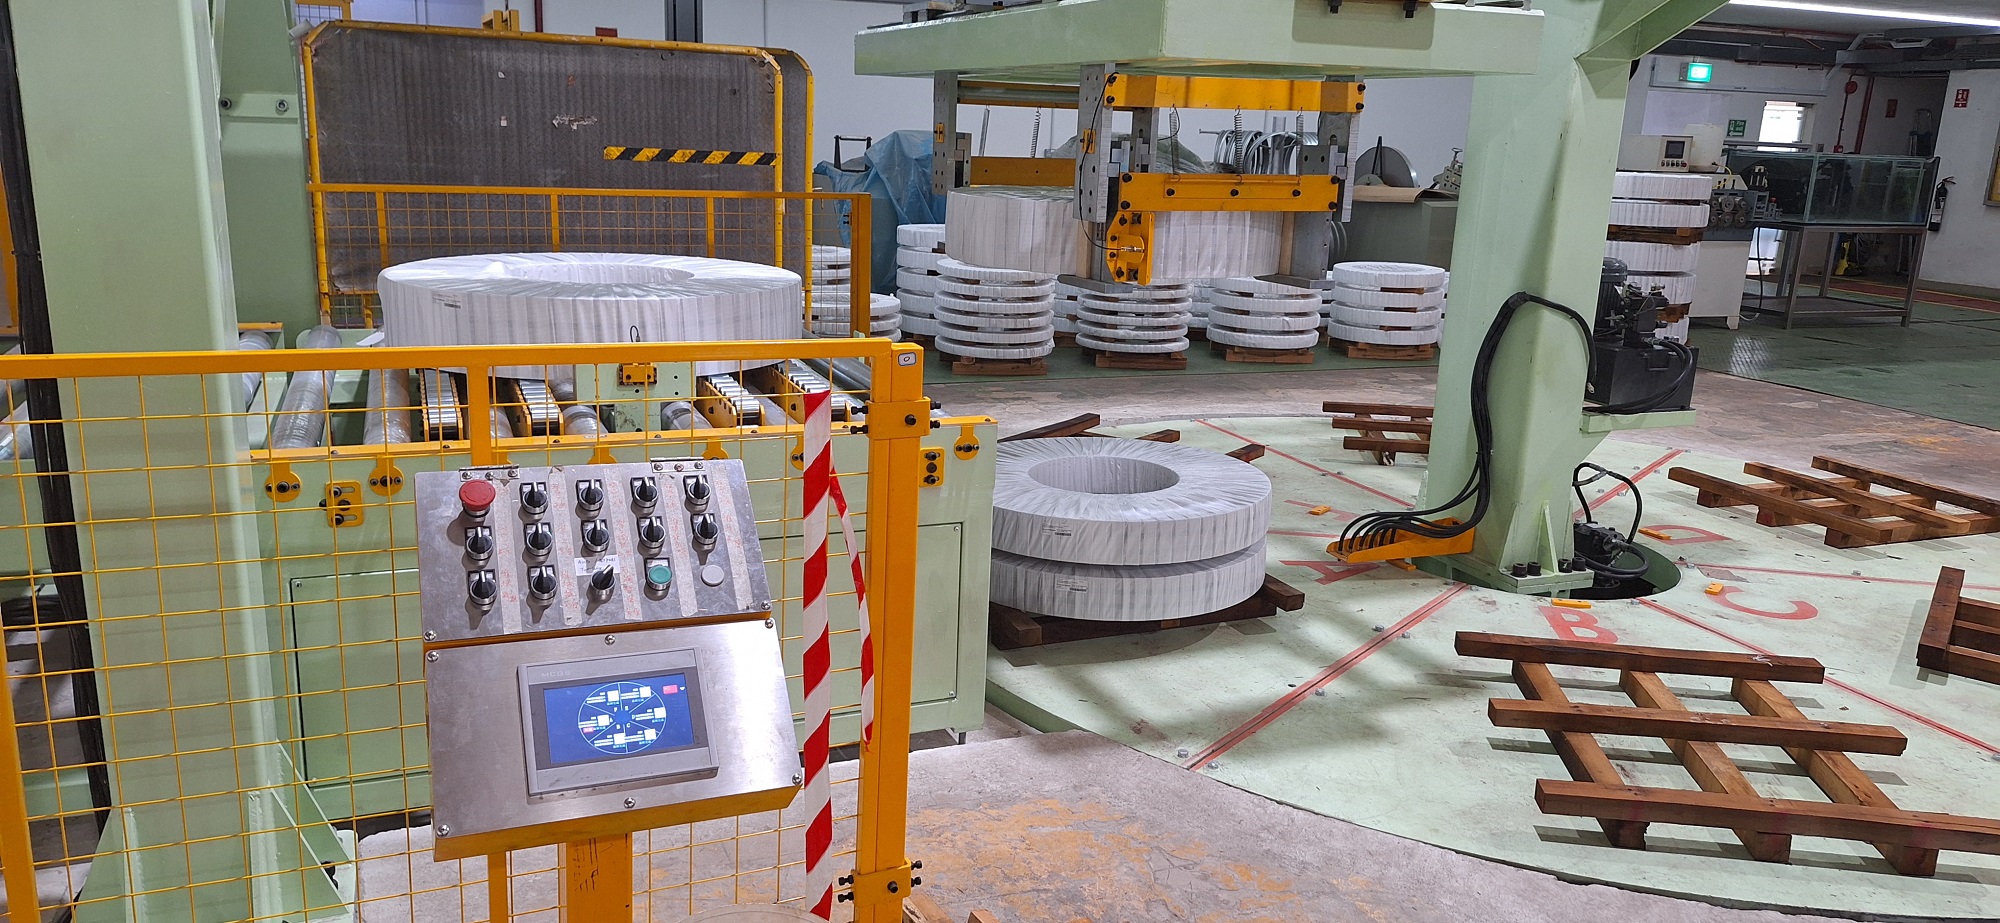
整线通过触摸屏集中操作,常见规格可预置为配方,换型时一键调用。
四、改造现场:从安装调试到稳定运行
整线进场后,先按车间布局完成辊道和主机的基础定位,再接入气源与电源,逐一调试输送节拍、缠绕参数和捆扎动作。调试阶段最花时间的,是让输送节拍与缠绕主机的作业周期匹配——过快会造成钢卷在工位间堆积,过慢则拖累整线产能。现场用了两天时间,把常见规格的节拍参数逐一调定并存入配方。
对客户而言,改造期间最关心的是会不会影响正常生产。这条线的安装被安排在车间例行检修窗口内完成,调试则利用生产间隙分批进行,没有造成全线停产。
五、改造前后的变化
由于各厂的卷材规格、班次安排和现场条件不同,改造带来的具体数字因厂而异,这里不做统一承诺,只描述可观察到的方向性变化。
用工方面,包装段从原来的多人协同、轮转作业,转为整线集中操作,现场通常由一两人即可完成上料监控与参数调度,重复性岗位的人员压力明显缓解。
效率方面,缠膜、捆扎的节拍由 PLC 统一控制,不再随机长状态波动,包装段与前端产线的节奏更匹配,成品积压等待的情况随之减少。
质量方面,缠膜圈数、张力和搭接宽度可按规格预设,一致性优于人工手感,因包装不到位导致的边缘受潮、运输划伤问题相应下降。
需要说明的是,上述变化的幅度取决于卷材规格和现场条件,实际效果需结合具体工况评估。步惠机械在项目前期会根据客户的产量、规格和车间布局做针对性测算,而不是套用统一数字。
六、哪些企业该考虑这条线
并非所有企业都需要上整线自动化。综合这条改造线的经验,以下几类情况收益最明显:
- 钢卷日产量较大、包装段经常成为交付瓶颈的企业;
- 用工紧张、重复性岗位招人困难的企业;
- 产品对防潮、防划伤要求高,人工包装质量不稳定的企业;
- 已有前端自动化产线、希望补齐包装短板的工厂。
反之,如果产量较小、规格频繁变化且批量都很短,半自动设备可能是更务实的选择。
七、结语
包装自动化不是简单地"用机器换人",而是把分散的工序重新串成一条可控的流水线。对钢卷企业而言,把这最后一道工序理顺,前端产线的产能才能真正释放出来。步惠机械在钢卷、钢带、铝卷等金属卷材包装线上有多年交付经验,可根据卷材规格和车间条件提供定制化方案。
---