

产品介绍
金属卷材(钢卷、铝卷、铜卷等)的包装,经历了从人工捆扎到智能化集成系统的完整技术演进。本文梳理这条技术迭代路径,以及现代智能包装系统的核心架构与工程实践要点。
第一章 行业技术发展脉络
1.1 金属包装机械技术迭代路径
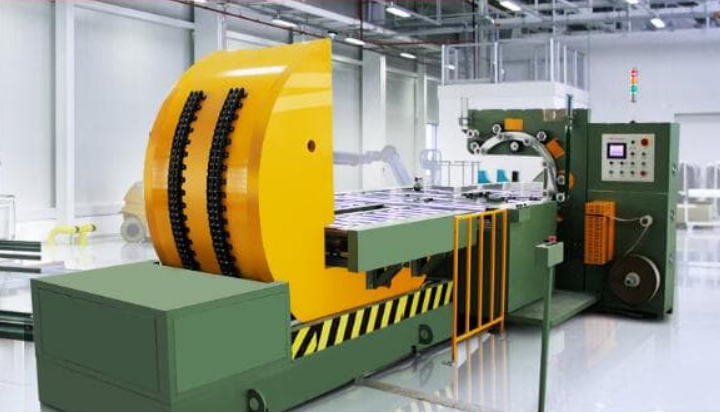
金属卷材包装技术历经三代革新:人工捆扎(1970-1990)、半自动机械包装(1990-2010)、智能化集成系统(2010至今)。现代设备集成PLC控制、视觉识别、物联网模块,包装效率较传统模式提升5-8倍。
1.2 核心技术突破方向
- 张力控制算法:基于PID闭环调节的薄膜张力系统,波动范围≤±2N,优于ISO 22067标准要求。
- 环境适应性设计:设备运行温度范围扩展至-20℃~55℃,湿度耐受达95%RH。
- 能耗优化:新型变频驱动技术显著降低单吨能耗,较上一代产品节能约三成。
1.3 市场应用图谱
行业数据显示,智能包装设备在金属加工领域的渗透率持续提升,其中汽车板材、建筑型材、特种合金是三大主要应用场景。随着人工成本和品质要求的提高,自动化包装正从"可选项"变为"必选项"。
第二章 设备核心技术架构
2.1 机械系统设计规范
- 框架结构:采用高强度钢整体焊接,保证大吨位卷材作业下的抗扭刚度。
- 传动模块:伺服驱动齿轮箱,实现高精度定位与重复定位。
- 防护体系:IP54防护等级配合防尘设计,满足粉尘环境作业要求。
2.2 智能控制系统
- 核心组件:主流 PLC + 大尺寸 HMI 触控屏。
- 参数设定:支持多组配方存储,换型快速响应。
- 故障诊断:内置故障代码库,支持自诊断与报警提示。
2.3 关键技术指标对比
| 参数类别 | 基础型 | 增强型 | 旗舰型 |
|---|---|---|---|
| 最大卷材重量 | 25T | 45T | 60T |
| 包装速度 | 18卷/小时 | 25卷/小时 | 32卷/小时 |
| 膜厚适应范围 | 0.05-0.3mm | 0.03-0.5mm | 0.02-0.8mm |
| 系统功耗 | 22kW | 35kW | 48kW |
第三章 生产实施与质量控制
3.1 装配工艺要点
规范的装配环境是设备品质的基础:恒温恒湿装配区保证部件配合精度;激光对中仪控制传动系统的对中误差;液压测试台对液压回路进行全量程测试,确保出厂设备的可靠性。
3.2 质量管控体系
- 来料检验:钢材探伤检验、电气元件寿命验证,从源头控制质量。
- 过程监控:关键工序设立过程控制点,持续跟踪装配质量波动。
- 整机测试:出厂前进行长时间连续跑合试验,检测振动、噪音、温升等指标。
3.3 典型问题解决方案
- 薄膜褶皱控制:通过导向辊角度微调与张力补偿算法结合,显著降低褶皱缺陷率。
- 系统响应优化:优化PLC扫描周期,缩短指令执行时间,提升整线节拍。
第四章 技术服务与持续改进
4.1 全生命周期服务
- 安装调试:提供安装指导与现场调试,缩短投产周期。
- 预防性维护:基于设备运行数据的预测性维护,提前预警故障风险。
- 远程支持:远程诊断与专家指导,提升首次修复率。
4.2 技术迭代方向
AI视觉检测模块的集成是明确的趋势——通过机器视觉实现卷材表面缺陷的自动识别与分级;同时,低碳化设计(能耗优化、适配环保包装材料)也在成为设备选型的新考量。
4.3 人员能力建设
设备自动化程度越高,对操作与维护人员的技能要求越集中。建立"理论培训+实操考核"的培养模式,是保证设备长期稳定运行的必要投入。
结语
金属卷材智能包装系统的演进,本质是把"包装"从辅助工序升级为可量化、可追溯的生产环节。对钢卷、铝卷生产企业而言,选型时既要看设备本身的技术架构,也要评估供应商的制造质量管控与全生命周期服务能力。
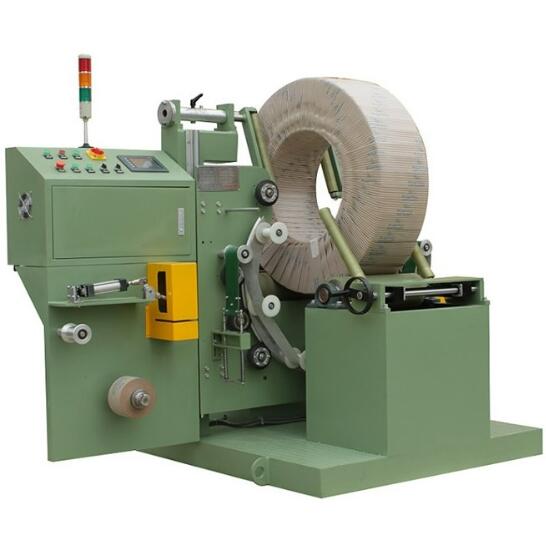
步惠机械的全自动钢卷包装线正是按这一思路设计:PLC集中控制、配方化管理、模块化扩展,并提供安装调试、培训与7×24小时售后支持。如需了解适配您卷材规格的整线方案,欢迎联系步惠机械。